Artykuł sponsorowany
Dlaczego aluminiowy półfabrykat po rozcięciu wymaga kontroli krawędzi, ciepła i dalszej obróbki CNC
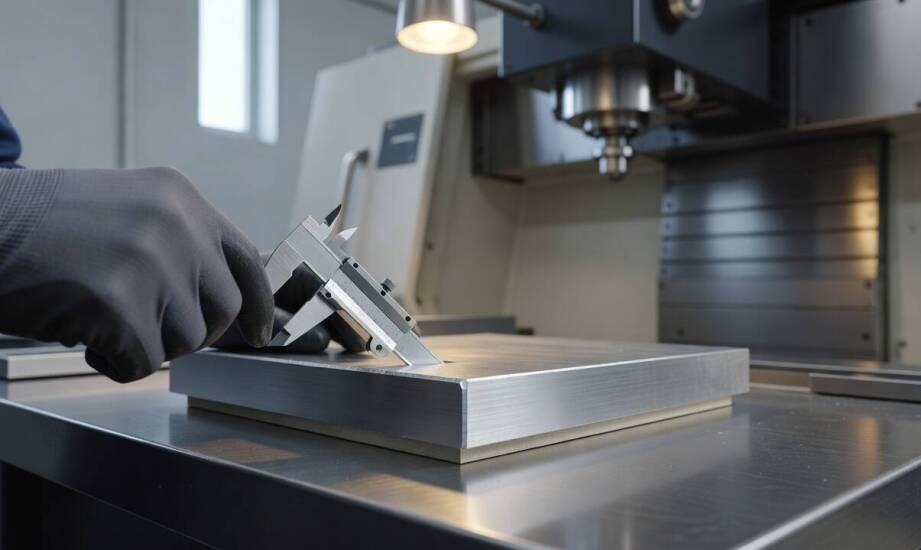
W produkcji seryjnej elementów aluminiowych samo fizyczne rozcięcie półfabrykatu nigdy nie kończy procesu technologicznego. Z perspektywy zakładów wytwarzających podzespoły dla motoryzacji czy branży oświetleniowej podział materiału to zaledwie pierwszy krok. O rzeczywistej jakości i przydatności detalu do ostatecznego montażu decydują stan krawędzi po cięciu, ewentualne odkształcenia termiczne oraz precyzja kolejnych operacji skrawaniem CNC. Lekceważenie wpływu temperatury i naprężeń już na etapie przygotowania formatek prowadzi do odrzucania całych partii podczas późniejszego gwintowania lub frezowania.
Jak właściwości stopów utrudniają uzyskanie czystej krawędzi?
Aluminium odznacza się znakomitą przewodnością cieplną oraz stosunkowo niską temperaturą topnienia. Powoduje to szybkie i niekontrolowane rozprzestrzenianie się ciepła w głąb materiału podczas każdego rodzaju rozkroju. Na najcieńszych blachach i delikatnych profilach łatwo dochodzi do gwałtownego zmiękczenia struktury. Sprzyja to przywieraniu wiórów do krawędzi tnącej narzędzia. Wyjątkowo problematyczne bywają pod tym względem gatunki miękkie, charakteryzujące się dużą plastycznością. Wysoka ciągliwość materiału naturalnie potęguje tworzenie uciążliwych zadziorów na wykańczanych powierzchniach.
Poważnym wyzwaniem technologicznym pozostaje zjawisko umocnienia przez zgniot. Powierzchnia cięta ulega utwardzeniu na zimno pod wpływem sił mechanicznych, co całkowicie zmienia jej właściwości skrawalne w dalszych etapach produkcji. Zwiększa to ryzyko szybkiego zużycia narzędzi frezarskich oraz powstawania wyrwań materiału zamiast gładkiej płaszczyzny. Ograniczenie tego efektu wymaga perfekcyjnego doboru prędkości posuwu i parametrów chłodzenia.
Grubość profilu, rodzaj wybranego stopu oraz geometria samego detalu bezpośrednio determinują stabilność wymiarową. W materiałach popularnych w konstrukcjach maszynowych cieńsze ścianki łatwo ulegają odkształceniom pod wpływem strefy wpływu ciepła. Z kolei masywniejsze bloki z najtwardszych stopów lotniczych lepiej trzymają zadany wymiar, jednak wymuszają odprowadzenie znacznie większej ilości energii cieplnej. Złożone kształty z asymetrycznymi przewężeniami kumulują temperaturę lokalnie, co nierzadko kończy się przypaleniami lub groźnymi mikropęknięciami wewnątrz struktury. Właśnie dlatego profesjonalnie realizowane cięcie aluminium musi opierać się na chłodzeniu dopasowanym do zachowania konkretnego stopu. Kontrola temperatury podczas podziału surowca zauważalnie redukuje straty i poprawia powtarzalność geometryczną elementu.
Łączenie rozkroju z dalszą precyzyjną obróbką CNC
Rozcięty element należy od samego początku projektować z myślą o późniejszym frezowaniu wieloosiowym, gwintowaniu nieprzelotowym lub bezpośrednim montażu. Wprowadzenie odpowiedniego naddatku technologicznego to fundament planowania produkcji. Usunięcie zdegradowanej warstwy wierzchniej wymaga pozostawienia dodatkowego materiału, który zostanie zebrany podczas wyrównywania płaszczyzn. Daje to szansę na usunięcie ewentualnego pofalowania krawędzi oraz wyfrezowanie gładkiej bazy pod wyznaczanie układu współrzędnych dla kolejnych narzędzi. Zapas materiału dedykowany pod obróbkę wykańczającą zabezpiecza utrzymanie ciasnych tolerancji kształtu i położenia.
Zignorowanie kwestii bazowania detalu po cięciu uniemożliwia poprawne wyznaczenie punktu zerowego. W rezultacie precyzyjne nawiercanie otworów czy toczenie staje się obarczone błędem przesunięcia. Wymagający odbiorcy przemysłowi nie akceptują elementów, w których gwinty uciekają od osi z powodu krzywej krawędzi surowej formatki. Optymalnym rozwiązaniem logistycznym jest realizacja całego procesu w jednym rygorze technologicznym. Przenoszenie detali między różnymi podwykonawcami potęguje ryzyko błędów pomiarowych na każdym kolejnym etapie.
Przedsiębiorstwa produkcyjne najczęściej zlecają podział materiału jako wstęp do wieloetapowej usługi skrawania. Prowadzenie wszystkich operacji pod jednym dachem pozwala inżynierom na bieżąco korygować programy maszynowe w odpowiedzi na zachowanie naprężeń w stopie. Taki zintegrowany model działania stosuje firma Staltim Stawiarscy, wykorzystując własne zaplecze sprzętowe do płynnego łączenia rozkroju z finalnym detalowaniem. Kumulacja operacji cięcia i frezowania w jednym zakładzie przyspiesza przepływ towaru i eliminuje potrzebę ręcznego gratowania.
Podział półfabrykatów z plastycznych stopów lekkich to dopiero otwarcie właściwego cyklu kształtowania produktu. Samodzielne cięcie pozbawione planu na dalszą obróbkę CNC generuje wysokie ryzyko powstania bezużytecznego złomu. Prawidłowo zorganizowana technologia nabiera sensu produkcyjnego wtedy, gdy zapobiega odkształceniom i gwarantuje płynne wejście w etap dokładnego frezowania czy gwintowania. Świadome zarządzanie naddatkami technologicznymi i strefą ciepła stanowi dziś warunek konieczny do uzyskania precyzji przy jednoczesnym utrzymaniu opłacalności całego zlecenia.
Kategorie artykułów
Polecane artykuły

Opony rolnicze Mitas - jakie opinie?

Kto świadczy usługi dźwigowe w Krośnie Odrzańskim?
Jakie dane zebrać przed sporządzeniem świadectwa energetycznego dla mieszkania albo domu